



Cusătură întărită din PVC pentru SUP
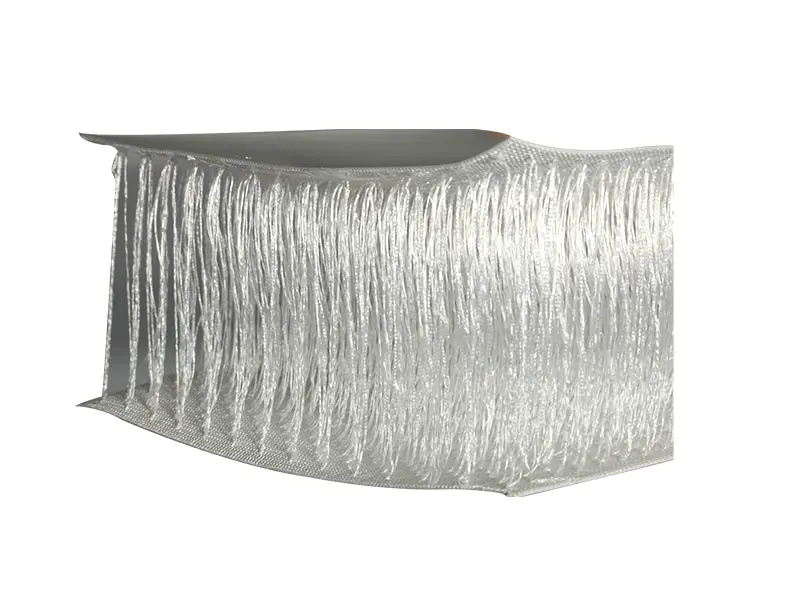
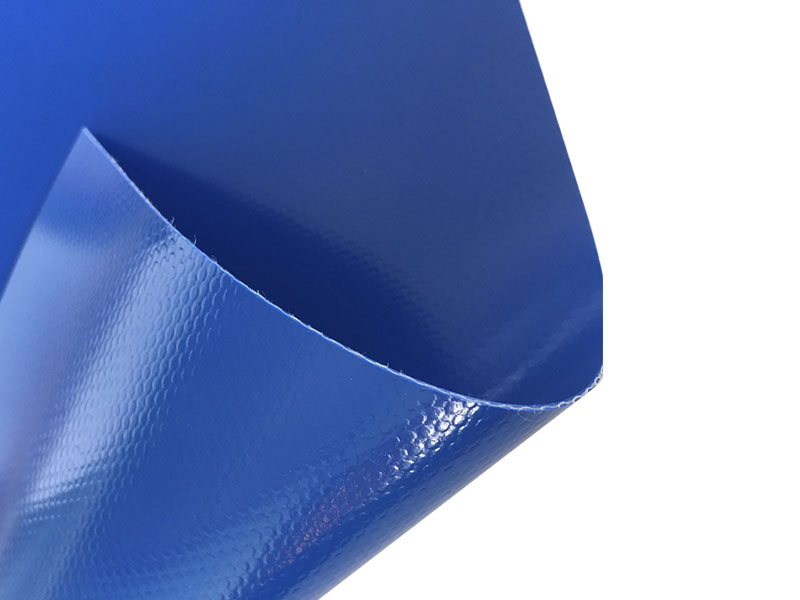
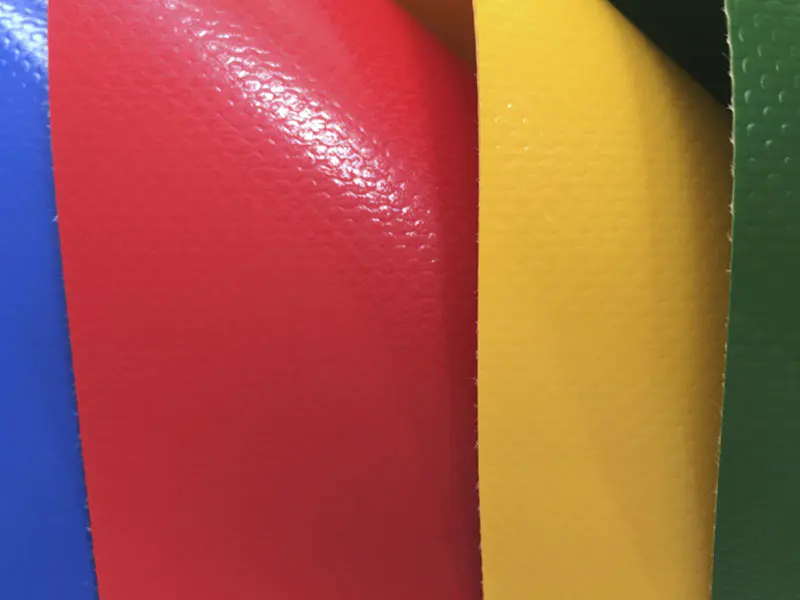
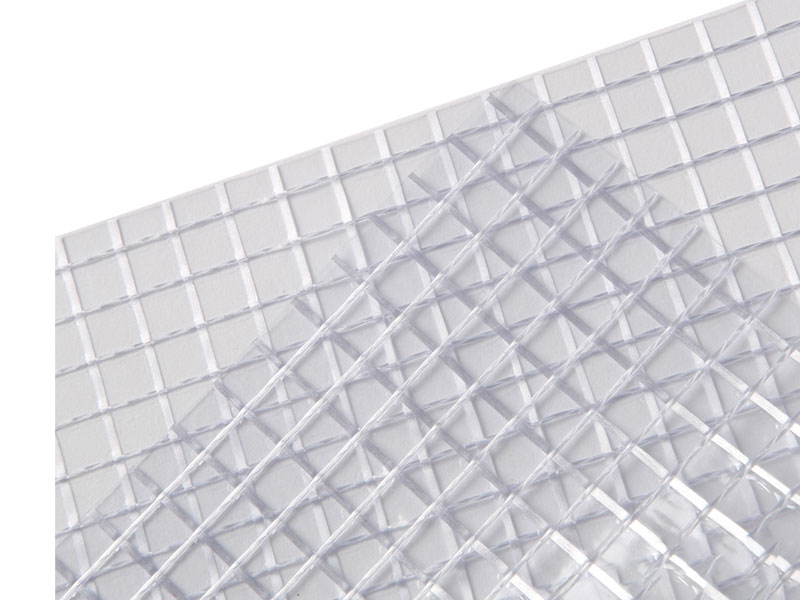
Cusătură întărită din PVC pentru SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Cum schimbă armătura comportamentul cusăturii
Parametrii materialelor
Unde merge materialul într-un ansamblu SUP
Panoul de punte
Panoul superior cu cusături de sus formează suprafața de sprijin. Întărirea aici controlează deformarea punții și susține lipirea plăcuței de tracțiune EVA.
Panoul de cocă
Panoul de jos folosește aceeași țesătură întărită. Masa de acoperire pe această față este adesea specificată la capătul superior al intervalului pentru a rezista la abraziunea de la lansările pe plajă și contactul cu apa puțin adâncă.
Banda de șină
Sina laterală face legătura între punte și carenă. Cusătura întărită din PVC pentru SUP este sudată pe materialul lateral acoperit cu PVC, iar lățimea benzii șinei definește grosimea și conturul plăcii.
Întărirea nasului și a cozii
Petice suplimentare din aceeași țesătură sunt sudate la nas și la coadă pentru a absorbi impacturile și pentru a ancora ansamblurile supapelor și cutiei de aripioare.
Întrebări privind producția și aprovizionarea
La ce presiune de umflare ar trebui testată placa finită?
Cusătură întărită din PVC pentru SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Cum afectează armătura greutatea plăcii finite?
Cusătura de cădere întărită adaugă 15% până la 25% la greutatea panoului în comparație cu cusătura standard de cădere de aceeași grosime. Pentru o placă de 10'6" cu un miez de 120 mm, puntea întărită și panourile de carenă adaugă de obicei 1,2 kg până la 1,8 kg la placa finită. Producătorii ar trebui să ajusteze lățimea benzii șinei sau aranjarea accesoriilor pentru a compensa locul în care greutatea plăcii țintă este fixată de specificațiile de vânzare cu amănuntul.
Materialul poate fi sudat cu aer cald în loc de HF?
Sudarea cu aer cald este utilizată pentru benzile șinei și peticele de reparare, dar cusătura principală de la punte la carenă de pe panourile armate cu cusături de cădere este în mod normal unită prin sudare de înaltă frecvență. Sudarea cu aer cald a panourilor cu cusături picături necesită un proces de încălzire pe două fețe și un control atent al temperaturii pentru a evita prăbușirea șirului vertical de fire la linia de cusătură. Rezistența la exfoliere ar trebui verificată pe un cupon de testare din fiecare lot de producție.
Ce cauzează delaminarea dintre acoperire și șirul de fire?
Delaminarea la punctele de ancorare a firului rezultă din pătrunderea insuficientă a stratului de acoperire în țesătură în timpul fabricării sau din supraîncălzirea în timpul sudării. Rezistența de ancorare a firelor verticale trebuie verificată printr-un test de extragere pe un eșantion pătrat de 50 mm. Valorile sub 250 N indică o problemă de aderență a stratului de acoperire în materialul de intrare, nu o problemă de sudură.
Depozitare și prelucrare
- Depozitați rulourile de cusătură în PVC armat pentru SUP într-o zonă uscată, la 15°C până la 25°C, așezate orizontal pe un suport cu miez. Nu stivuiți role cu mai mult de două înălțime, deoarece compresia deteriorează șirul vertical de fire.
- Lăsați rulourile să atingă temperatura atelierului timp de 24 de ore înainte de a le tăia. Țesătura cu cusături la rece este mai puțin conformă la punctele de ancorare a firului și se poate crăpa în timpul tăierii sau poziționării panoului.
- Utilizați un tăietor rotativ ascuțit sau o masă de tăiere CNC. Inspectați fiecare muchie tăiată pentru fire libere sau trase înainte de sudare; firele proeminente interferează cu consolidarea cusăturii de sudură.
- Păstrați electrozii de sudare HF și sculele fără reziduuri de PVC. Acumularea de reziduuri provoacă încălzire neuniformă și prăbușire localizată a structurii cusăturii de picătură la cusătură.
- Păstrați plăcile finite dezumflate și plate, sau parțial umflate la 5 psi, într-o zonă umbrită, ferită de lumina directă a soarelui. Depozitarea prelungită la presiune maximă în medii fierbinți accelerează pierderea de plastifiant la cusăturile sudate.