



Film PVC calandrat de înaltă precizie
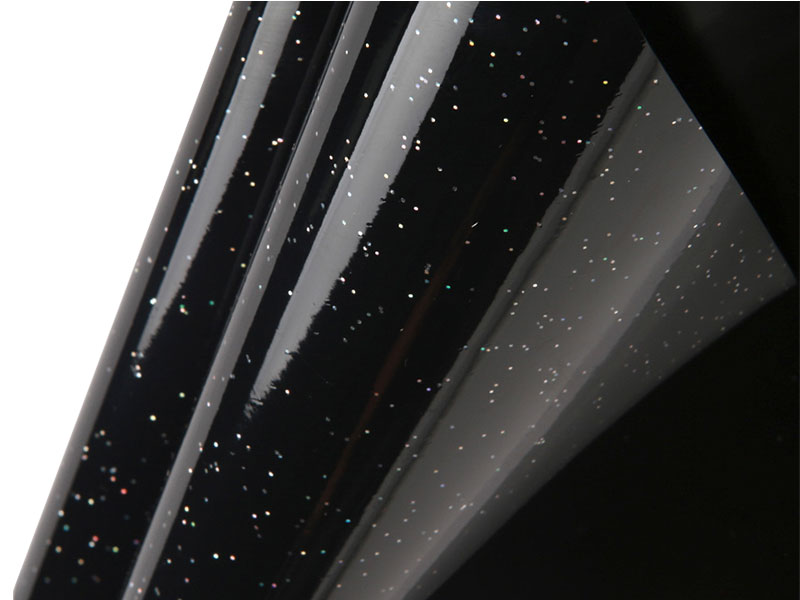
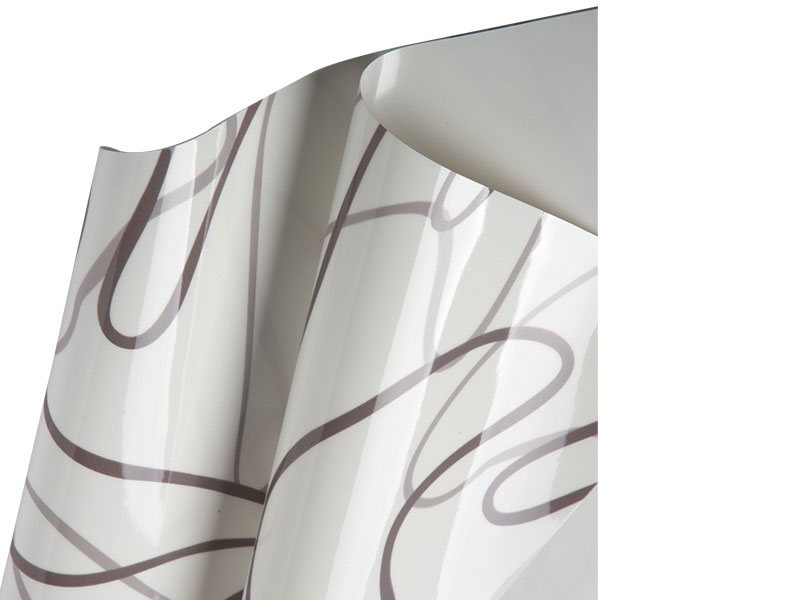
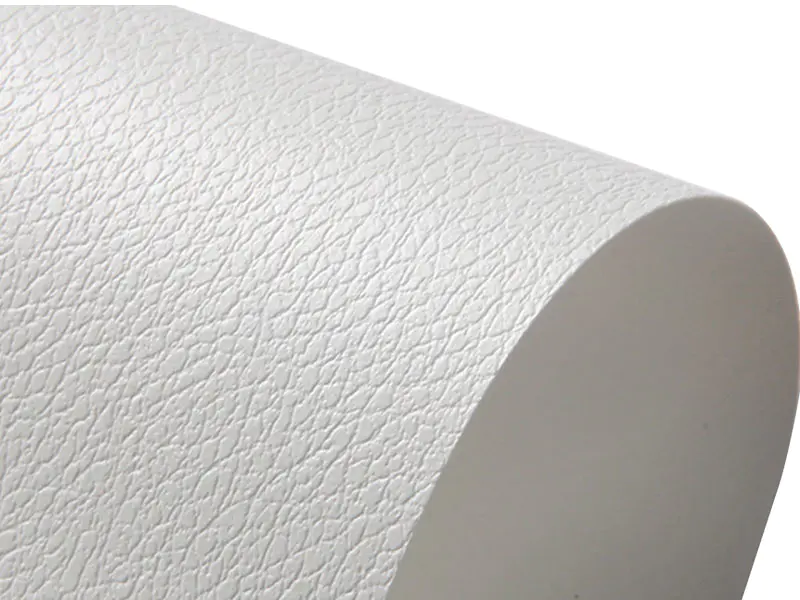
Film PVC calandrat de înaltă precizie is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Creat pentru linia dvs. de conversie
Film PVC calandrat de înaltă precizie is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Grosimea nominală și banda de toleranță convenite pe aplicație, măsurate prin indicatorul beta online
Nivel de luciu, grad de mat sau model de relief definit pe un eșantion de referință fizic
Alunecare, anti-blocare, stabilizator UV și masterbatch de culoare setat la procesul din aval
Lățimea, lungimea, diametrul miezului, numărul de îmbinări și tensiunea de înfășurare pe linia cumpărătorului
Ce se schimbă precizia în conversie
Evaluați uniformitatea pe web
Variația grosimii de-a lungul lățimii rolei este cauza principală a deplasării înregistrării tipăririi și a ridurilor de laminare. Filmul PVC calandrat de înaltă precizie este monitorizat de un indicator beta online care scanează în mod continuu întreaga bandă, iar profilul transversal al benzii este corectat prin ajustarea automată a spațiului de rulare. Un profil plat permite convertorului să funcționeze la viteze mai mari ale liniei fără compensare a tensiunii.
Finisaj repetabil la suprafață
Rola calandra finală își transferă suprafața pe film sub presiune și temperatură controlate. Temperatura rolei este menținută într-o bandă îngustă, astfel încât nivelul de luciu să nu se deplaseze de la începutul unui ciclu de producție până la sfârșit. Convertizoarele care imprimă pe film primesc o energie de suprafață consistentă, care sprijină umezirea stabilă a cernelii pe întreaga rolă.
Calitatea marginilor și acuratețea lățimii
Tăierea este efectuată în linie după calandrare, iar marginea fantei este monitorizată pentru bavuri, ondulații și abaterea lățimii. Marginile curate susțin ghidarea automată a benzii pe linia convertorului și reduc risipa de margine în timpul tăierii cu matriță. Toleranța la lățime de /- 0,5 mm permite convertorului să stabilească o marjă de tăiere îngustă.
Stabilitate dimensională după conversie
Pelicula este recoaptă în timpul calandrării pentru a elimina stresul intern. Contracția reziduală după conversie este menținută sub 2% la 100°C timp de 10 minute, astfel încât filmul imprimat și laminat nu se deformează atunci când este expus la căldură din aval sau când este instalat într-un mediu cald.
Tabel de toleranță și proprietăți
| Polimer de bază | Policlorură de vinil, calitate plastifiată sau rigidă |
| Interval de măsurare | 0,05 mm până la 0,80 mm |
| Toleranță la grosime | /- 0,005 mm pe grade de precizie, /- 0,010 mm pe grade standard |
| Toleranță la lățime | /- 0,5 mm |
| Variația ecartamentului încrucișat | În limita a 1,5% din nominal |
| Finisaj de suprafață | Luciu oglindă, mat, în relief |
| Nivel de luciu | 5 până la 90 de unități de luciu la 60 de grade |
| Contracție reziduală | Sub 2% la 100°C, 10 minute |
| Rezistența la tracțiune | 40 MPa până la 55 MPa (grad rigid) |
| Alungirea la Rupere | 10% până la 60% (în funcție de grad) |
| Lățimea rolului | Până la 2,0 m |
| Lungimea rolului | Până la 1.000 m |
| Diametrul miezului | 76 mm sau 152 mm |
| Interval de temperatură de serviciu | -15°C până la 65°C |
Rute de conversie
Film PVC calandrat de înaltă precizie is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
Filmul este laminat pe hârtie, carton, nețesut și alte substraturi de film. Ecartamentul uniform susține greutatea uniformă a stratului de adeziv și presiunea constantă de contact pe bandă, ceea ce reduce defectele de aderență și delaminarea în produsul finit.
Controlul precis al ecartamentului acceptă formarea repetabilă a pieselor de ecartament subțire, cum ar fi inserțiile de ambalare și capacele de protecție. Grosimea peretelui în piesa formată este previzibilă din gabaritul de intrare și raportul de tragere.
Marginile de tăiere curate și ecartamentul consistent permit convertorului să efectueze operațiuni de tăiere cu matriță și tăiere cu margini de tăiere înguste. Precizia lățimii reduce risipa de margine și îmbunătățește randamentul pe rolă la conversiile de volum mare.
Întrebări despre cumpărător
Cum se verifică toleranța la grosime pe fiecare rolă?
Grosimea este monitorizată continuu în timpul producției de un indicator beta online care scanează întreaga lățime a rolei. Un certificat de calitate eliberat cu fiecare lot înregistrează grosimea medie și deviația maximă încrucișată, măsurată cu micrometru offline la pozițiile definite pe planul de control. Cumpărătorii pot solicita jurnalul de măsurare brută pentru comenzile critice.
Filmul necesită tratament corona înainte de imprimare?
Filmul PVC calandrat de înaltă precizie standard este furnizat cu o energie de suprafață controlată adecvată pentru cerneluri cu solvenți și UV. Cernelurile pe bază de apă și anumiți adezivi pot necesita tratament corona în linie la convertor. Nivelul de dină al filmului furnizat este menționat pe certificatul de calitate, iar convertorul trebuie să îl verifice cu un stilou din dină înainte de a seta cerneala și parametrii adezivi.
Ce cauzează variația gabaritului către marginile ruloului?
Variația gabaritului la marginile rolei provine din îndoirea rolei calandrului sub sarcină. Linia este echipată cu compensare de îndoire a rolei, iar profilul transversal al benzii este corectat pentru a menține variația de la margine la margine în intervalul declarat. Dacă un convertor observă variații de margine, filmul trebuie verificat în raport cu certificatul înainte de a evalua configurația proprie de desfășurare și ghidare a benzii a convertizorului.
Filmul poate fi furnizat într-o calitate rigidă pentru ambalare?
Da. Calitățile rigide și semirigide sunt produse pentru aplicații de ambalare și formare. Conținutul de plastifiant este stabilit în funcție de aplicație, iar proprietățile de întindere și de alungire sunt indicate pentru gradul specific. Cumpărătorii ar trebui să precizeze temperatura de formare și raportul de tragere, astfel încât gradul să poată fi selectat față de fereastra de formare, nu numai față de proprietățile temperaturii camerei.
Cum ar trebui să fie depozitate rulourile înainte de conversie?
Depozitați rulourile orizontal pe un suport cu miez la 15°C până la 25°C și 40% până la 60% umiditate relativă. Lăsați rulourile să atingă temperatura liniei timp de 24 de ore înainte de desfășurare, deoarece filmul rece este mai rigid și produce o tensiune mai mare la aceeași setare de desfășurare. Păstrați folia originală la loc până când rola este montată pe linie.
Note de depozitare și manipulare
Depozitați rulourile de film PVC calandrat de înaltă precizie orizontal pe un suport cu miez la 15°C până la 25°C și 40% până la 60% umiditate relativă. Evitați lumina directă a soarelui și sursele de căldură care înmoaie filmul.
Lăsați rulourile să atingă temperatura liniei timp de 24 de ore înainte de conversie. Filmul rece este mai rigid și aceeași setare a tensiunii de desfășurare va produce o tensiune diferită a benzii într-o rolă rece.
Manevrați rolele cu suporturi de miez sau echipamente de ridicare a rolelor. Aruncarea unei role pe o parte poate deforma straturile și poate crea variații de gabarit la marginea rolei.
Păstrați folia de protecție originală la loc până când ruloul este montat. Praful de pe suprafața filmului este presat în finisaj la prima unghiere și este dificil de îndepărtat fără a deteriora suprafața.
Păstrați rulourile parțial utilizate în ambalajul original și etichetați-le cu numărul de lot. Filmele din loturi diferite nu ar trebui să fie îmbinate într-o conversie continuă.